

Svaka polirana pločica, podloga i precizna komponenta nose skrivenu istoriju ispod svoje površine. Podpovršinska oštećenja su sloj mikropukotina, dislokacija, zaostalih naprezanja i amorfnog materijala koji brušenje, labavljenje i poliranje ostavljaju za sobom, a često se protežu nekoliko puta dublje od vidljivog uzorka ogrebotina. Kupci koji specificiraju završnu obradu površine bez specificiranja granice oštećenja često otkrivaju problem samo kada matrice napuknu tokom rezanja, kada laserska optika ne prođe test praga oštećenja ili kada epitaksijalni sloj raste s defektima. Ovaj vodič objašnjava kako se formira sloj oštećenja, kako ga izmjeriti i kako napraviti sekvencu preklapanja i poliranja koja ga drži pod kontrolom.
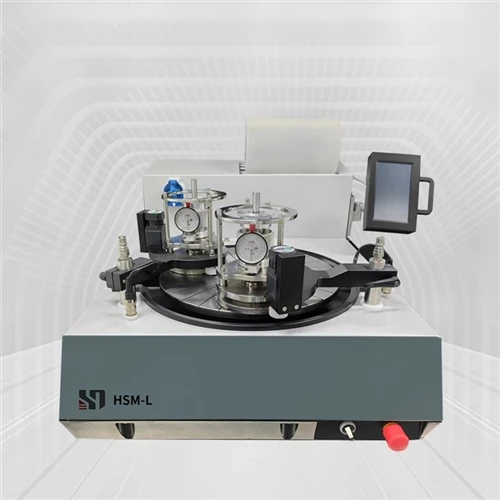
Šta su podzemne štete i zašto su važne
To je oštećena zona koja se nalazi ispod obrađene površine. Obično ima tri sloja: tanak amorfni ili visoko izobličeni gornji sloj, srednju zonu mikropukotina i dislokacijskih mreža i prijelaznu zonu u kojoj se napon raspada u rasuti materijal. Vidljiva završna obrada površine, mjerena kao Ra ili kao broj ogrebotina pod osvjetljenjem tamnog polja, ne govori vam gotovo ništa o dubini ove oštećene zone.
Praktične posljedice su teške. Matrica s dubokim oštećenim slojem gubi čvrstoću na savijanje, tako da se lomi duž mreže oštećenja tijekom rezanja oblanda, brušenja pozadi ili pričvršćivanja poklopca pakovanja. Optičke komponente polirane sa preostalim oštećenjima pokazuju smanjene pragove oštećenja izazvanih laserom i mogu degradirati pod kontinuiranim osvjetljenjem. Epitaksijalno i tankoslojno taloženje na oštećenoj površini nasljeđuje defektnu strukturu, što smanjuje pokretljivost i povećava curenje. Ukratko, to je problem prinosa koji se krije ispod površine prihvatljivog izgleda.
Za visokovrijedne podloge kao što su silicijum karbid, safir, galijum nitrid i indijum fosfid, oštećeni sloj takođe utiče na troškove. Što je dublji oštećeni sloj, to više materijala mora biti uklonjeno u fazi završne obrade, a to je skuplje mulj i strojno vrijeme koje proces troši. Rana kontrola je stoga odluka o kvalitetu i odluka o troškovima.
Kako se podzemna oštećenja formiraju u lakiranju i poliranju
Oštećenje nastaje kroz dva konkurentna mehanizma uklanjanja. U načinu krtog loma, abrazivna čestica stvara bočnu pukotinu koja odiže materijal i srednju pukotinu koja se širi prema dolje; srednja pukotina je ishodište oštećene zone. U duktilnom načinu, materijal se uklanja plastičnim protokom sa daleko manje pucanja, ali duktilni način zahtijeva vrlo male abrazivne čestice, malo opterećenje i kontroliranu brzinu.
Veličina abraziva dominira dubinom oštećenja. Kao radno pravilo, srednja dubina pukotine je reda veličine jednog do tri puta većeg prečnika abrazivnih čestica, a ukupna oštećena zona može doseći pet do deset puta veću veličinu čestica kada su opterećenje i brzina agresivni. Dijamant od 30 µm koji se koristi u koraku grubog prelivanja može stoga ostaviti oštećenje dubine dvadeset ili više mikrometara, dok dijamant od 1 µm u završnom koraku poliranja ostavlja oštećenja u rasponu ispod mikrona.
Pravilo kritičnog procesa slijedi direktno: svaki sljedeći korak mora ukloniti cijeli sloj oštećenja stvoren prethodnim korakom. Ako je grubi korak napravio deset mikrometara oštećenja, a sljedeći korak ukloni samo tri mikrometra, oštećenje se ne eliminira, već se jednostavno zakopa ispod glatke površine. Pravilno dizajnirana sekvenca uvijek uklanja više od dubine prethodnog oštećenja, uz sigurnosni faktor. Zato planiranje koraka, a ne konačno vrijeme poliranja, određuje konačni nivo oštećenja.
Opterećenje, relativna brzina i hemija gnojnice su također važni. Veća sila pritiska povećava dubinu pukotina za isti abraziv. Prevelika brzina ploče podiže lokalnu temperaturu i može omekšati polimernu podlogu, mijenjajući raspodjelu opterećenja. Hemijski aditivi koji promovišu mekani hemijski sloj na površini radnog komada omogućavaju abrazivu da odvoji materijal sa manje pucanja, što je upravo mehanizam koji čini hemijsko mehaničko poliranje efikasnim pri niskim oštećenjima ispod površine.
Mjerenje i određivanje dubine podzemnih oštećenja
Budući da je sloj oštećenja nevidljiv odozgo, mjerenje obično zahtijeva ili destruktivni poprečni presjek ili nedestruktivnu tehniku potpisivanja.
Klasična metoda je postupno nagrizanje nakon čega slijedi mikroskopija. Uzorak je poliran pod kutom ili zakošen, urezan u selektivnoj kemikaliji kao što je otopina na bazi fluorovodične kiseline i pregledan pod optičkim ili skenirajućim elektronskim mikroskopom. Jame i otvori pukotina postaju vidljivi, a njihova dubina ispod originalne površine daje direktno mjerenje dubine oštećenja. Ova metoda je precizna, ali spora i uništava uzorak, pa se koristi za kvalifikaciju procesa, a ne za praćenje proizvodnje.
Nedestruktivne opcije uključuju konfokalnu Ramanovu spektroskopiju, u kojoj pomak i proširenje Ramanovog vrha supstrata ukazuju na deformaciju i poremećaj kristala, i mjerenja s dubinom koja se vrše uz progresivno poliranje. Lasersko raspršivanje i mikroskopija ukupne unutrašnje refleksije mogu otkriti polja pukotina u blizini površine. Za kontrolu proizvodnje, mnoge fabrike kombinuju brzi nedestruktivni ekran sa periodičnim destruktivnim poprečnim presecima kako bi korelacija bila kalibrirana.
Jezik specifikacije je važan koliko i mjerenje. U specifikaciji nabavke treba navesti dozvoljenu dubinu oštećenja u mikrometrima za određenu podlogu, metodu mjerenja, plan uzorkovanja i kriterij prihvatljivosti. Tipične mete su nekoliko mikrometara ili manje za složene poluvodičke podloge koje ulaze u epitaksiju, znatno manje od jednog mikrometra za optičke površine koje se koriste u laserima velike snage i djelić mikrometra za vrhunske silikonske pločice. Bez navedenog ograničenja dubine i metode, "ogledalo" nije značajan zahtjev.
| Podloga i faza | Tipičan abraziv | Očekivana dubina podzemnog oštećenja | Proces odredišta |
|---|---|---|---|
| Silicijum karbid, grubo prelivanje | 20-40 µm dijamant | 15-40 µm | Fino preklapanje sa finijim dijamantom |
| Silicijum karbid, završni lak | 0,5-3 µm dijamant | 0.3-2 µm | Epitaksija ili izrada uređaja |
| Safir, lapping | 9-15 µm dijamant | 6-15 µm | Hemijsko mehaničko poliranje |
| Safir, uglačan | Koloidni silicijum | Ispod 0,5 µm | LED epitaksija ili optički premaz |
| Silicijum, stražnje brušenje | 3000-8000 mesh kotač | 5-20 µm | Nagrizanje ili poliranje za ublažavanje stresa |
| Silicijum, temeljno poliran | Koloidni silicijum | Ispod 0,05 µm | Litografija uređaja |
| Galijum arsenid, lapping | 3-9 µm glinice ili dijamanta | 3-10 µm | Hemijsko poliranje ili epitaksija |
| Optičko staklo, fino poliranje | Cerijum oksid | Ispod 1 µm | Laserski premaz velike snage |
Koraci procesa koji kontrolišu podzemna oštećenja
Kontrolisana sekvenca lepljenja i poliranja se gradi korak po korak, pri čemu je svaki korak definisan veličinom abraziva, opterećenjem, brzinom, nosačem, protokom suspenzije i ciljem uklanjanja.
Počnite s grubim korakom koji uspostavlja ravnost i prihvatite da stvara duboku štetu. Zatim uklonite tu štetu u koraku finog prelivanja koristeći abraziv koji nije veći od jedne trećine prethodne veličine čestica, s ciljem uklanjanja koji je udobno veći od procijenjene dubine oštećenja. Slijedite korak prije poliranja koji uklanja fino oštećenje lagera, a završite mehaničkim ili kemijskim mehaničkim poliranjem koje uklanja oštećenja prije poliranja i daje konačnu završnu obradu površine.
Kontrola pritiska je jednako važna kao i odabir abraziva. Postepeno povećavanje potisne sile na početku svakog koraka sprječava početni kontaktni šiljak koji tjera pukotine dublje. Održavanje potpunog uklanjanja po koraku u okviru mogućnosti ravnosti mašine sprečava pomeranje ivica, što koncentriše naprezanje i povećava oštećenje na periferiji pločice.
Isporuka gnojnice treba biti stabilna, filtrirana i usklađena sa korakom. Izgladnjele regije uzrokuju direktan kontakt pločice ili ploče s obratkom, stvarajući duboka oštećenja na izoliranim mjestima. Prekomjerna isporuka, s druge strane, razrjeđuje koncentraciju abraziva i usporava uklanjanje, tako da operater može kompenzirati većim pritiskom i stvoriti veću štetu. Brzina protoka i koncentracija moraju biti specificirani i zabilježeni.
Temperatura i stanje jastučića ili ploče upotpunjuju sliku. Hladniji proces uklanja materijal predvidljivije, dok vrući proces omekšava jastučiće i ubrzava hemijski napad. Ravnost ploče treba provjeriti i ploču kondicionirati ili ponovno nažljebiti prema definiranom rasporedu, jer tanjir s posudom neravnomjerno uklanja materijal i ostavlja oštećenja u niskim područjima.
Izbor dijamantske suspenzije, jastučića i ploča
Odabir dijamanata je jedina najefikasnija poluga za podzemna oštećenja. Monokristalni dijamant ima oštre, dobro definisane rezne ivice i proizvodi konzistentniji uzorak ogrebotina, što čini dubinu oštećenja predvidljivom. Polikristalni dijamant se lomi u finije tačke rezanja tokom upotrebe, što može poboljšati završnu obradu i smanjiti duboke pukotine u nekim aplikacijama, ali distribucija veličine čestica mora biti strogo kontrolisana. Mulj čija distribucija uključuje grubi rep će stvoriti podzemna oštećenja određena tim repom, a ne nominalnom veličinom čestica.
Raspodjela veličine čestica stoga treba biti specificirana kao maksimalni rez, a ne samo kao srednja vrijednost. Praksa filtriranja, taloženja i miješanja također je bitna: kaša koja se taloži u liniji za isporuku može poslati koncentraciju na radni komad i stvoriti duboku traku oštećenja koja uništava cijelu pločicu.
Izbor jastučića i ploče slijedi istu logiku. Tvrdi jastučići i tvrde ploče drže ravnost i daju visoke stope uklanjanja, ali prenose više mehaničke energije u radni komad, povećavajući dubinu oštećenja. Mekši jastučići se prilagođavaju i smanjuju pucanje, ali mogu zaokružiti rubove i zadržati abrazivne čestice koje grebu. Geometrija žljebova kontrolira transport gnojnice i udio površine jastučića u kontaktu. Metalne ploče poput livenog gvožđa, bakra i kalaja nude različitu ravnotežu brzine uklanjanja i dubine oštećenja, a kondicioniranje ploče dijamantskim balzamom održava površinu rezanja otvorenom i ujednačenom.
Za krajnji korak, prelazak sa dijamanta na hemijski aktivan abraziv kao što je koloidni silicijum omogućava uklanjanje površinskim omekšavanjem i smicanjem, a ne čistim lomljenjem, što omogućava postizanje vrlo niskih oštećenja ispod površine uz očuvanje ravnosti. Dijamantske suspenzije na bazi vode s neutralnim pH često se biraju za međukorake jer izbjegavaju jetkanje radnog komada ili korodiranje strojnih učvršćenja, a istovremeno osiguravaju stabilno ponašanje suspenzije.
Kontrolna lista za kontrolu podzemnih oštećenja
Upotrijebite sljedeću kontrolnu listu kada kvalificirate novi proces prelivanja i poliranja ili kada istražujete izlazak oštećenja ispod površine.
- Potvrdite da svaki korak uklanja više materijala od izmjerene dubine podzemnog oštećenja prethodnog koraka, uz sigurnosni faktor od najmanje jedan i po.
- Odredite maksimalnu veličinu čestica abraziva, a ne samo srednju vrijednost, i provjerite ulaznu suspenziju pomoću analizatora veličine čestica.
- Zabilježite potisnu silu, brzinu ploče ili jastučića, brzinu nosača, protok suspenzije i temperaturu procesa za svaki korak.
- Pritisak rampe na početku koraka i na kraju koraka umjesto da se odmah primjenjuje puno opterećenje.
- Provjerite ravnost ploče ili jastučića prema fiksnom rasporedu i kondicionirajte površinu kako bi mjesta rezanja bila otvorena.
- Potvrdite da filtrirana, promešana suspenzija dospe do radnog predmeta bez izgladnjivanja ili skokova koncentracije.
- Potvrdite gotovu dubinu podzemnog oštećenja poprečnim presjekom destruktivnog koraka nagrizanja pri kvalifikaciji, a zatim pratite nedestruktivnom metodom.
- Zasebno pregledajte rubove pločice, jer su podzemna oštećenja rubova obično najgora na dijelu.
- Vodite dnevnik korelacije između nedestruktivnih očitanja i mjerenja poprečnog presjeka tako da se pomak rano otkrije.
- Dokumentirajte kriterijum prihvatanja u nacrtu ili specifikaciji kupovine, uključujući metodu i uzorkovanje.
Uobičajene greške koje uzrokuju podzemna oštećenja
Najčešća greška je preskakanje srednjeg koraka radi uštede vremena ciklusa. Preskakanje s grubog abraziva na fino poliranje prisiljava fini korak da ukloni mnogo više materijala nego što može podnijeti, tako da je rezultirajuća podzemna oštećenja duboka, varijabilna i nevidljiva.
Druga greška je vjerovati samo hrapavosti površine. Dvije pločice mogu pokazati identične vrijednosti Ra dok nose vrlo različite dubine podzemnih oštećenja, jer glatkija površina može jednostavno biti oštećena površina koja je brušena. Pokazatelji hrapavosti uvijek moraju biti upareni s mjerenjem oštećenja.
Treća greška je dopuštanje razgradnji tečnosti. Recirkulacijski dijamant gubi efikasnost rezanja i akumulira ostatke; operateri kompenzuju povećanjem pritiska, što dovodi do produbljivanja pukotina. Četvrta greška je ignorisanje ivičnih efekata, gde opadanje koncentriše stres. Peti je specificiranje "poliranja ogledala" u narudžbi bez ograničenja dubine ili metode, što ostavlja dobavljaču slobodu da isporuči površinu dobrog izgleda preko duboko oštećenog sloja. Konačno, timovi često jednom kvalifikuju proces i nikada ga ponovo ne verificiraju, iako trošenje ploče, promjene u seriji jastučića i promjene dobavljača gnojiva mijenjaju dubinu oštećenja ispod površine tokom vremena.
FAQ
P1: Šta je tačno podzemno oštećenje i koliko duboko može ići?
Podpovršinsko oštećenje je napuknut, napregnut i neuređen sloj ispod obrađene površine. Njegova dubina se skalira s abrazivnom veličinom, tako da grubo preklapanje može proizvesti podzemna oštećenja na desetine mikrometara duboko, dok završni koloidni silicijum poliranje ostavlja ispod pola mikrometra.
P2: Mogu li izmjeriti podzemna oštećenja bez uništavanja uzorka?
Da. Konfokalna Raman spektroskopija, lasersko raspršivanje i mikroskopija totalne unutrašnje refleksije mogu otkriti podzemna oštećenja nedestruktivno, ali moraju biti kalibrirani prema destruktivnim poprečnim presjecima jetkanja za određeni materijal.
P3: Da li je niska vrijednost Ra dokaz da je podzemna šteta pod kontrolom?
Ne. Hrapavost opisuje samo gornju površinu. Obrađena površina može imati vrlo nizak Ra, a zadržava duboka podzemna oštećenja ispod, zbog čega se moraju specificirati obje metrike.
P4: Koliko materijala svaki korak mora ukloniti?
Svaki korak mora ukloniti više od dubine podzemnog oštećenja stvorenog prethodnim korakom, sa sigurnosnim faktorom od otprilike jedan i pol do dva. Sve što je manje jednostavno zakopava štetu umjesto da je uklanja.
P5: Da li polikristalni dijamant smanjuje podzemna oštećenja?
Može, jer se čestice lome na finije tačke rezanja, ali samo ako je distribucija veličine čestica strogo kontrolisana. Grubi rep u distribuciji će odrediti dubinu podzemnog oštećenja bez obzira na prosječnu veličinu.
P6: Zašto podzemna oštećenja uzrokuju pucanje kalupa tokom rezanja?
Mreža oštećenja ispod površine djeluje kao put već postojećih pukotina. Kada oštrica za kockice ili laser primjeni napon, lom se širi duž te mreže, tako da se matrica lomi pri opterećenju znatno ispod svoje teorijske čvrstoće.
P7: Koliko često bi se proces trebao ponovo kvalificirati za podzemna oštećenja?
Kad god se potrošni materijal promijeni, uključujući partiju gnojiva, seriju jastučića, stanje ploče ili dobavljača abraziva, i to barem u fiksnom periodičnom rasporedu. Samo trošenje ploče može značajno pomjeriti dubinu oštećenja ispod površine tijekom proizvodnog ciklusa.
Zaključak
Oštećenja ispod površine su skrivena varijabla koja odlučuje da li linija za preklapanje i poliranje daje pouzdan prinos ili stalnu doradu. Definiranjem granice dubine oštećenja, mjerenjem iste kalibriranom metodom i dizajniranjem svakog koraka za uklanjanje više od oštećenja koje nasljeđuje, proizvođači mogu držati podzemna oštećenja pod kontrolom bez žrtvovanja ravnosti ili propusnosti. Hisemi Technology (Beijing) Ltd. isporučuje precizne mašine za lepljenje i poliranje, jastučiće za poliranje i dijamantske suspenzije koje su usklađene sa ovim stepenastim procesnim zahtevima, a inženjeri kompanije mogu pomoći kupcima da odrede sekvencu sa eksplicitnim ciljem oštećenja ispod površine za silicijum karbid, safir, složene poluprovodnike i optičke podloge.


